 EN
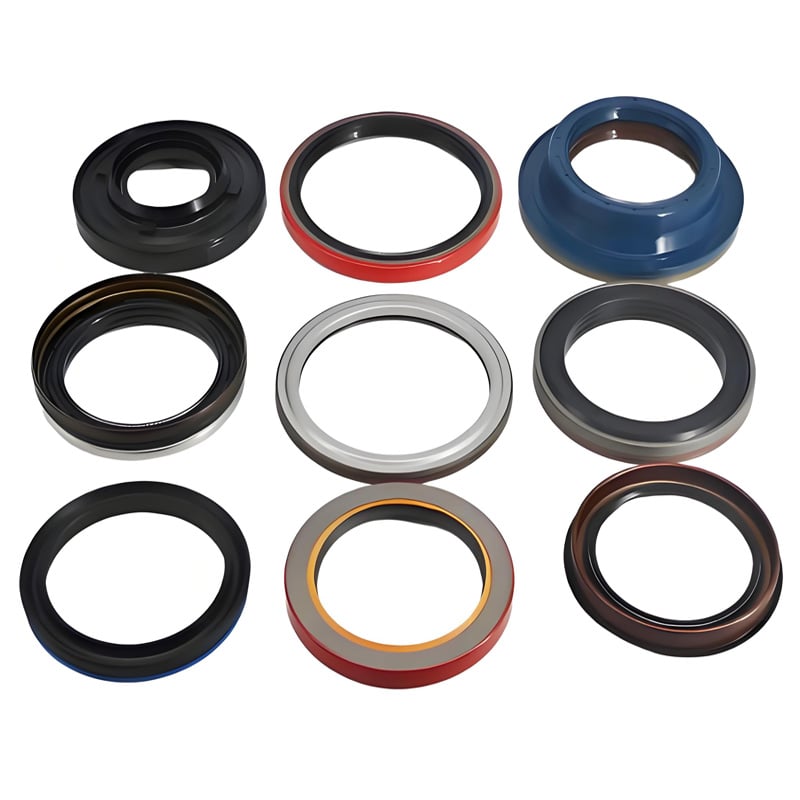
A vida útil dunha sello de eixe rotativo afecta directamente á eficiencia operativa, aos custos de mantemento e á fiabilidade xeral dos sistemas nas aplicacións industriais. Comprender os factores que determinan o tempo durante o cal unha axila rotativa funciona correctamente é esencial para os xestores de equipos, os equipos de mantemento e os enxeñeiros que necesitan optimizar o rendemento dos activos e reducir as paradas inesperadas. A capacidade dunha axila rotativa para manter a súa efectividade depende de múltiples variables interconectadas, desde a composición do material ata os factores ambientais adversos, polo que resulta crucial abordar cada factor de forma sistemática.
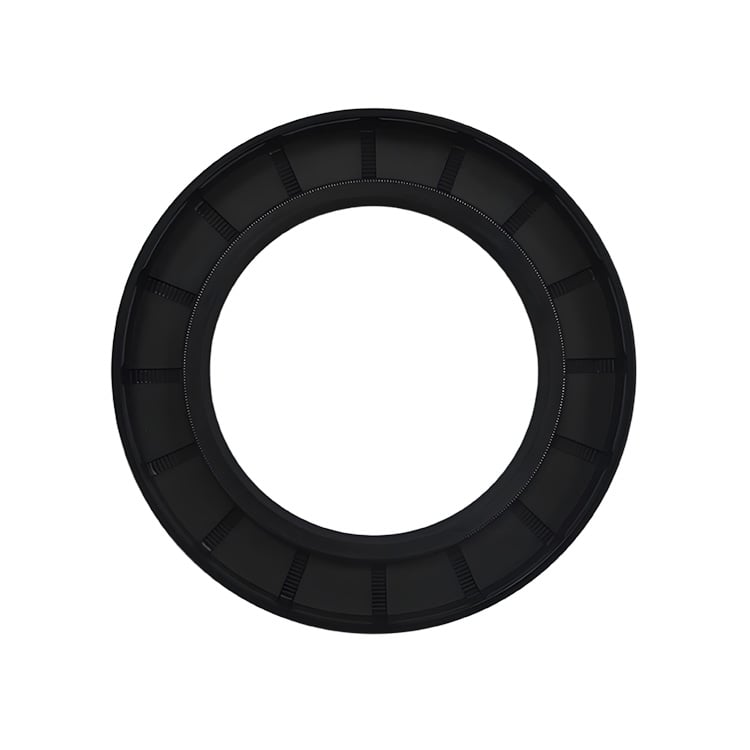
As operacións industriais dependen de solucións de estanquidade fiables para evitar fugas de fluídos, entrada de contaminantes e degradación do equipamento. A empaquetadura rotativa do eixe opera en condicións desafiantes, resistindo continuamente ás diferenzas de presión, ás fluctuacións de temperatura e ao desgaste mecánico. Ao analizar os factores específicos que inflúen na durabilidade da empaquetadura rotativa do eixe, as organizacións poden tomar decisións informadas sobre a selección das empaquetaduras, os procedementos de instalación e as estratexias de mantemento preventivo que alargan a vida útil do equipamento e reducen o custo total de propiedade.
Composición do material e selección do elastómero
Tipo de elastómero e características de rendemento
O material elastomérico empregado nunha empaquetadura rotativa de eixe determina fundamentalmente a súa compatibilidade coas substancias procesadas e a súa resistencia á degradación ambiental. Diferentes formulacións de elastómeros presentan distintos graos de resistencia aos extremos de temperatura, á exposición química e ao esforzo mecánico. Os elastómeros de nitrilo, fluorocarbono e silicona son opcións comúns, cada unha ofrecendo vantaxes específicas para aplicacións concretas. Por exemplo, unha empaquetadura rotativa de eixe fabricada con elastómero de fluorocarbono ofrece normalmente unha mellor resistencia química e estabilidade térmica comparada coas opcións estándar de nitrilo, aínda que o seu custo de material é maior.
A resistencia á tracción do elastómero, a súa elongación na rotura e a súa dureza afectan directamente á capacidade dunha axila rotativa de soportar as presións operativas e as cargas dinámicas. Os compostos de elastómero máis duros poden resistir a extrusión, pero adoitan sacrificar flexibilidade e capacidade de adaptación á superficie da axila. Por outra banda, os elastómeros máis brandos proporcionan un mellor contacto de estanquidade, pero poden desgastarse máis rapidamente en condicións de alta velocidade. Os enxeñeiros deben seleccionar unha formulación de axila rotativa que equilibre estas propiedades en competición, baseándose nas necesidades específicas do ciclo de traballo e na compatibilidade co fluído.
Tecnoloxías de Tratamento e Revestimento de Superficies
Os deseños modernos de selos de eixe rotativo adoitan incorporar tratamentos superficiais especializados que melloran o rendemento de estanquidade e prolongan a vida útil operativa. Os recubrimentos de politetrafluoroetileno (PTFE) reducen o rozamento entre o labio do sello e a superficie do eixe, minimizando a xeración de calor e as taxas de desgaste. Un sello de eixe rotativo con tecnoloxía avanzada de recubrimento pode acadar taxas de fuga considerablemente máis baixas e intervalos máis longos entre procedementos de mantemento. Estas melloras superficiais tamén melloran a compatibilidade con fluídos agresivos e reducen o coeficiente de rozamento, o que se correlaciona directamente cunha menor degradación do elastómero.
As superficies do eixe anodizadas en ríxido e recubertas con níquel por deposición química traballan de xeito sinérxico coas formulacións optimizadas das ferrazas rotativas para crear interfaces de estanquidade duradeiras. A calidade do acabado da superficie do eixe debe cumprir os parámetros de rugosidade especificados para garantir unha presión de contacto constante entre a ferraza rotativa e o eixe e evitar camiños de microfugas. Unha preparación inadecuada da superficie do eixe pode deixar sen efecto, incluso, os materiais máis premium de ferrazas rotativas, o que leva a un desgaste acelerado e a un fallo prematuro.
Condicións de funcionamento e factores ambientais estresantes
Efectos da temperatura no rendemento da ferraza
A temperatura representa un dos factores máis críticos que inflúen na vida útil e na fiabilidade das axudas de selado rotativas. As temperaturas elevadas fan que os materiais elastoméricos se abranden, perdan resiliencia e aumenten as taxas de difusión dos fluídos de proceso no material do selo. Unha axuda de selado rotativa exposta a operacións de alta temperatura de forma continuada experimenta un endurecemento e unha fragilidade acelerados, o que reduce a súa capacidade de manter o contacto dinámico de selado. Cada tipo de elastómero ten un límite máximo de temperatura de funcionamento continuo máis aló do cal o rendemento da axuda de selado rotativa empeora rapidamente.
Os ciclos térmicos, nos que a temperatura de funcionamento varía entre valores extremos, presentan desafíos adicionais para a durabilidade das empaquetaduras rotativas do eixe. Estas variacións de temperatura provocan unha expansión diferencial entre o material da empaquetadura, o eixe e os compoñentes da carcasa, xerando tensións mecánicas que poden fracturar o elastómero ou crear microfendas na interface de estanquidade. Manter temperaturas de funcionamento estables dentro da gama especificada para a empaquetadura rotativa do eixe amplía considerablemente a súa vida útil e prevén fallos catastróficos. Os sistemas de xestión térmica que regulan directamente a temperatura do proceso protexen a empaquetadura rotativa do eixe e melloran a confiabilidade xeral do equipo.
Velocidade e xeración de calor inducida por fricción
O rendemento da empaquetadura de eixe rotativo degrádase durante o funcionamento a alta velocidade debido á xeración de calor por fricción na interface de estanquidade. Ao aumentar a velocidade de rotación do eixe, as forzas de fricción intensifícanse, elevando as temperaturas locais arredor da zona de contacto do labio da empaquetadura. Este aquecemento por fricción pode facer que a empaquetadura de eixe rotativo supere a súa clasificación térmica, mesmo cando a temperatura global do proceso permanece dentro dos límites aceptables. A xeración de calor relacionada coa velocidade representa un modo principal de fallo nas aplicacións de alto rendemento, o que require un deseño cuidadoso da empaquetadura e unha selección adecuada de materiais.
As diferenzas de presión a través da vedación rotativa do eixe crean cargas adicionais que acentúan os efectos de fricción a velocidades elevadas. A combinación de presión, velocidade e temperatura—que adoita expresarse como o «factor PVT»—proporciona unha métrica práctica para prever os límites de rendemento das vedacións rotativas do eixe. Os enxeñeiros deben verificar que as condicións operativas propostas caian dentro das gamas aceptables de PVT para garantir unha lonxevidade adecuada das vedacións rotativas do eixe. A calidade da lubrificación e a eficacia do refroidemento convértense en variables cada vez máis importantes cando se opera preto das especificacións máximas de velocidade.
Compatibilidade co fluído e ataque químico
Os fluídos de proceso entran en contacto directo cos elastómeros das ferraduras rotativas, e a incompatibilidade química acelera a degradación do material mediante inchamento, ablandamento ou empañecemento. Os aceites minerais, os fluídos sintéticos e as solucións acuosas presentan distintos perfís de interacción con diversos tipos de elastómeros. Unha ferradura rotativa seleccionada sen unha análise adecuada da compatibilidade co fluído pode fallar en matter de semanas en vez de anos, polo que a coincidencia de materiais é un paso esencial no deseño. A análise do fluído e as probas de compatibilidade dos elastómeros deben realizarse antes de calquera aplicación dunha ferradura rotativa en sistemas novos ou modificados.
Os fluídos de proceso contaminados ou degradados poden atacar os materiais das empaquetaduras rotativas do eixe de forma máis agresiva ca os fluídos novos, introducindo compostos corrosivos e especies reactivas que comprometen a integridade da empaquetadura. Os programas regulares de análise de fluídos axudan a identificar tendencias de contaminación antes de que danen a empaquetadura rotativa do eixe. A mellora na filtración dos fluídos e a substitución programada dos mesmos protexen o investimento nas empaquetaduras rotativas do eixe e mantén a fiabilidade do sistema durante intervalos de servizo prolongados.
Calidade da instalación e prácticas de mantemento
Procedementos adecuados de instalación e especificacións de axuste do eixe
A instalación correcta dunha empaquetadura rotativa determina fundamentalmente se o compoñente pode acadar a súa vida útil nominal. Un axuste inadecuado do eixe—xa sexa demasiado frouxo ou demasiado apertado—crea condicións de carga anormais que aceleran o desgaste da empaquetadura rotativa. Unha empaquetadura rotativa instalada cunha interferencia insuficiente pode desprazarse axialmente durante a operación, provocando un mal aliñamento do labio da empaquetadura e creando vías de fuga. Por outra banda, unha interferencia excesiva xera cargas radiais extremas que causan unha falla prematura do elastómero e un aumento do calor por fricción.
A técnica de instalación afecta de maneira significativa o rendemento e a durabilidade das axilas rotativas. O uso de ferramentas adecuadas para a instalación, a protección das superficies de elastómero contra danos e o cumprimento das especificacións de par de apriete garante que a axila rotativa alcance unha xeometría óptima de contacto estanque. Os danos producidos durante a instalación — como cortes, mordidas ou seccións de elastómero torcidas — crean puntos débiles inmediatos que provocan un fallo rápido da axila rotativa. Moitos fallos prematuros atribuídos a defectos de material ou deseño son, en realidade, consecuencia de prácticas incorrectas de instalación.
Mantemento preventivo e supervisión do estado
As estratexias de mantemento proactivo estenden directamente a vida útil das axudas rotativas e prevén fallos catastróficos. A inspección periódica en busca de fugas visibles, ruídos anómalos ou aumento de temperatura ao redor da carcasa da axuda rotativa ofrece unha advertencia temprana de problemas que se están desenvolvendo. A implantación de disparadores de mantemento baseados no estado —como os resultados da análise do aceite ou as firmas de vibración— permite unha intervención oportuna antes de que ocorra a falla da axuda rotativa. Os procedementos de mantemento programado deben incluír a verificación da limpeza do eixe e a avaliación do estado dos rodamientos, xa que estes factores teñen un impacto significativo no rendemento da axuda rotativa.
A documentación dos datos de rendemento das ferraduras rotativas de eixe identifica patróns e informa sobre futuras decisións de especificación. O seguimento dos intervalos de substitución, os modos de fallo e as condicións de funcionamento crea coñecemento institucional que mellora a precisión na selección das ferraduras. As organizacións que analizan sistemáticamente os datos de fallo das ferraduras rotativas de eixe conseguen intervalos de servizo máis longos e custos de mantemento reducidos en comparación cos enfoques de mantemento reactivo.
Preguntas frecuentes
Cal é a vida útil típica dunha ferradura rotativa de eixe?
A vida útil típica das empaquetaduras rotativas de eixe varía de dous a cinco anos en condicións normais de funcionamento, aínda que isto varía considerablemente segundo a selección do material, a velocidade de funcionamento, o ambiente térmico e a química do fluído. As formulacións premium de empaquetaduras rotativas de eixe con revestimentos avanzados poden acadar intervalos estendidos de cinco a sete anos ou máis. Algúns usos de alta demanda requiren a substitución anual das empaquetaduras rotativas de eixe, independentemente da degradación visible, baseándose nos requisitos de fiabilidade. Consultar as especificacións do fabricante e os datos históricos de rendemento para aplicacións comparables proporciona as estimacións máis precisas da vida útil.
Pode estenderse a vida útil das empaquetaduras rotativas de eixe mediante un mellor sistema de refrigeración?
Si, a xestión da temperatura afecta de forma significativa á vida útil das empaquetaduras rotativas de eixe, e os sistemas de refrigeración mellorados poden estender substancialmente a súa durabilidade. Cada redución de 10 graos Celsius na temperatura de funcionamento en réxime estacionario pode duplicar aproximadamente a vida útil efectiva da empaquetadura rotativa de eixe, dependendo do tipo de elastómero e do ciclo de traballo. A refrigeración mellorada mediante unha mellor disipación do calor, o control termostático ou os sistemas de refrigeración por líquido reduce a xeración de calor por fricción na interface da empaquetadura e mantén os materiais elastoméricos dentro das súas gamas óptimas de funcionamento. Con todo, as melloras na refrigeración deben avaliarse economicamente fronte aos custos de substitución das empaquetaduras e a complexidade do sistema.
Como afectan os contaminantes á durabilidade das empaquetaduras rotativas de eixe?
Os contaminantes nos fluídos de proceso aceleran a degradación das empaquetaduras rotativas do eixe mediante desgaste abrasivo e ataque químico aos materiais elastoméricos. A contaminación por partículas crea micro-rasgos que se propagan formando camiños de fallo, mentres que as especies corrosivas disolvidas debilitan quimicamente a estrutura dos elastómeros. A implantación de sistemas de filtrado de fluídos robustos e a manter os estándares de limpeza dos fluídos protexen a integridade das empaquetaduras rotativas do eixe e estenden significativamente os intervalos de servizo. A análise periódica e a mostraxe dos fluídos identifican cedo as tendencias de contaminación, permitindo tomar acción correctiva antes de que ocorra o fallo das empaquetaduras rotativas do eixe.