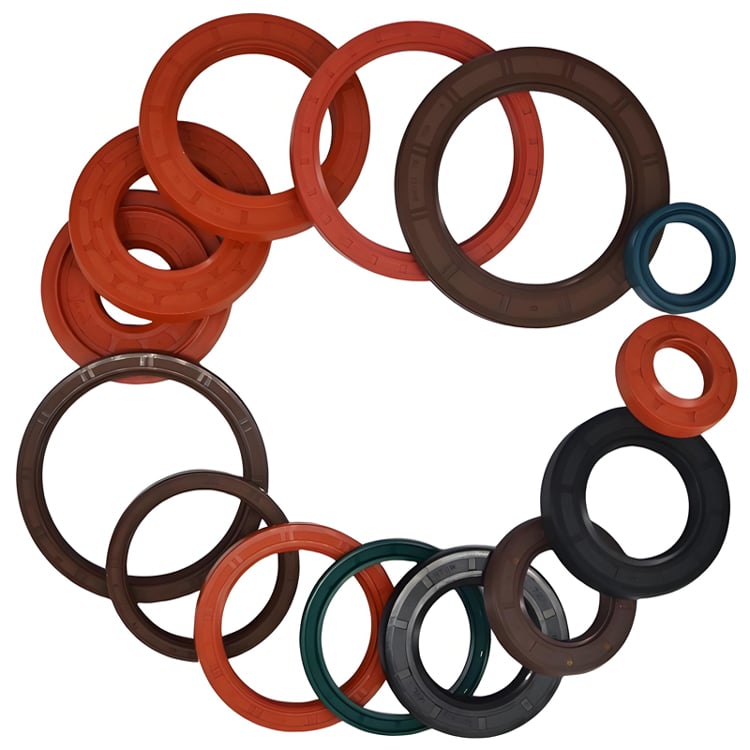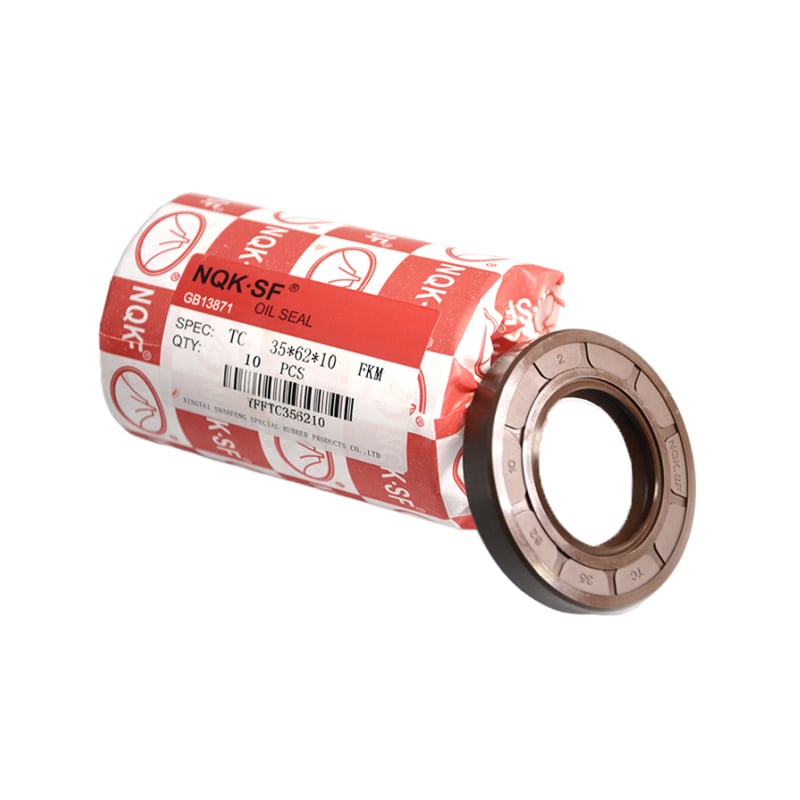
아니요. 더 큰 기름 봉인 간섭이 자동으로 더 나은 밀봉 성능을 보장하지는 않습니다. 간섭의 목적은 실링 립과 샤프트 사이에 적절한 접촉 조건을 형성하는 데 있습니다. 접촉이 과도해지면 추가적인 반경 방향 힘이 마찰, 열 발생 및 마모를 증가시켜 오히려 밀봉 성능을 저하시킬 수 있습니다.
이것은 회전식 오일 실드의 경우 특히 중요하다. 축이 실링 립과 계속해서 마찰하면서 움직이기 때문이다. 정적 개스킷은 지속적인 슬라이딩 마찰 없이 강하게 압축될 수 있지만, 회전식 립 실드는 상대 운동 상태에서 작동해야 한다. 산펑은 립과 축 인터페이스에서 발생하는 열이 회전식 실링 성능에 중요한 제한 요소라고 지적한다. 특히 회전 속도와 기타 하중이 증가할수록 그러하다.
같은 축에 설치된 두 개의 오일 실드를 고려해 보자. 실드 A가 적절히 설계된 간섭량을 가지는 반면, 실드 B는 훨씬 더 큰 간섭량을 가진다면, 초기에는 실드 B가 더 단단한 접촉을 이루는 것처럼 보일 수 있다. 그러나 더 높은 방사형 힘은 립에서의 마찰 부하를 증가시킬 수 있다. 지속적인 회전 중 이 마찰은 열로 전환된다. 만약 이 열이 효과적으로 방출되지 않으면, 인터페이스 부위의 윤활막이 열화되고, 실링 재료가 더 빠르게 노화될 수 있다.
문제는 고속 축 회전 시 더욱 뚜렷해질 수 있다. 회전 속도가 증가함에 따라, 실링 립은 슬라이딩 접촉으로 인해 발생하는 열을 방산할 시간이 줄어든다.
단순히 간섭량을 증가시키는 것이 신뢰할 수 있는 해결책이 되지 않는 또 다른 이유는, 실링이 접촉 압력의 크기뿐 아니라 접촉 압력 분포에 의존하기 때문이다. 립 각도, 플렉스 섹션 강성, 스프링 장력, 그리고 실링 엣지의 형상은 모두 접촉 영역을 따라 압력이 어떻게 분포되는지를 좌우한다.
축 자체도 중요하다. 표면 마감 상태가 부적절할 경우, 과도한 간섭은 근본적인 표면 문제를 해결하지 못하면서 오히려 마모를 가중시킬 수 있다. 축의 런아웃 또는 축과 보어 간의 정렬 불량은 립을 단순히 더 조이는 방식으로는 해결할 수 없는 또 다른 유형의 실링 문제를 야기할 수 있다.
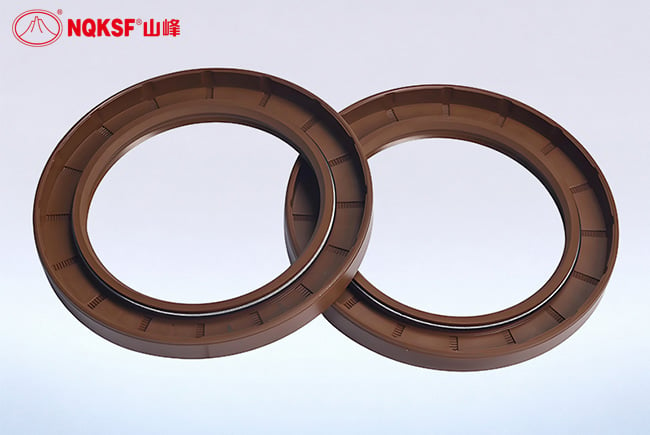
이것이 숙련된 실 디자이너들이 최대한 큰 간섭값보다는 균형 잡힌 간섭값을 일반적으로 추구하는 이유이다. 실은 실제 작동 조건 하에서 밀봉 인터페이스를 유지하기에 충분한 반경 방향 힘을 가져야 하지만, 마찰과 온도가 불필요하게 높아지지 않도록 해야 한다.
실제로, 좋은 오일 실은 기계가 정지했을 때 샤프트를 얼마나 단단히 잡는지로 평가해서는 안 된다. 그 진정한 성능은 수시간 동안 회전이 지속된 후, 립(lip), 윤활유, 샤프트 및 열 발생이 지속적으로 상호작용할 때 나타난다. 따라서 적절한 간섭값은 의도된 작동 조건 하에서 안정적인 밀봉을 지원하는 값이어야 하며, 단순히 초기 접촉력을 최대로 만드는 값이 아니다.
 최신 소식
2024-10-30
ShanFeng Special Rubber Products Co., Ltd.는 1990년부터 NQKSF 브랜드로 운영되며 시일링 산업에서 글로벌 리더입니다.
저작권 © 2026 산펑 특수 고무 제품 유한공사. 판권 소유. 개인정보 보호 정책
 EN