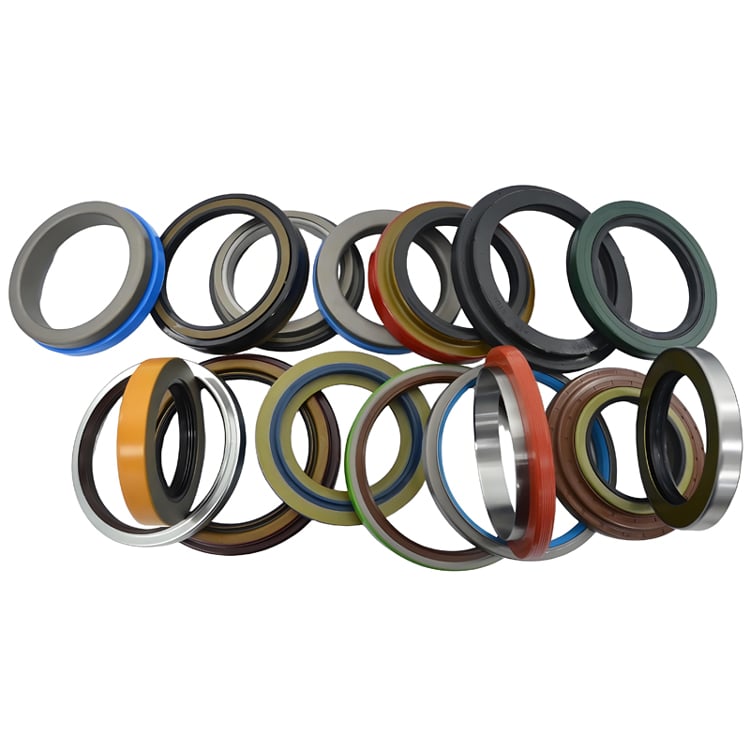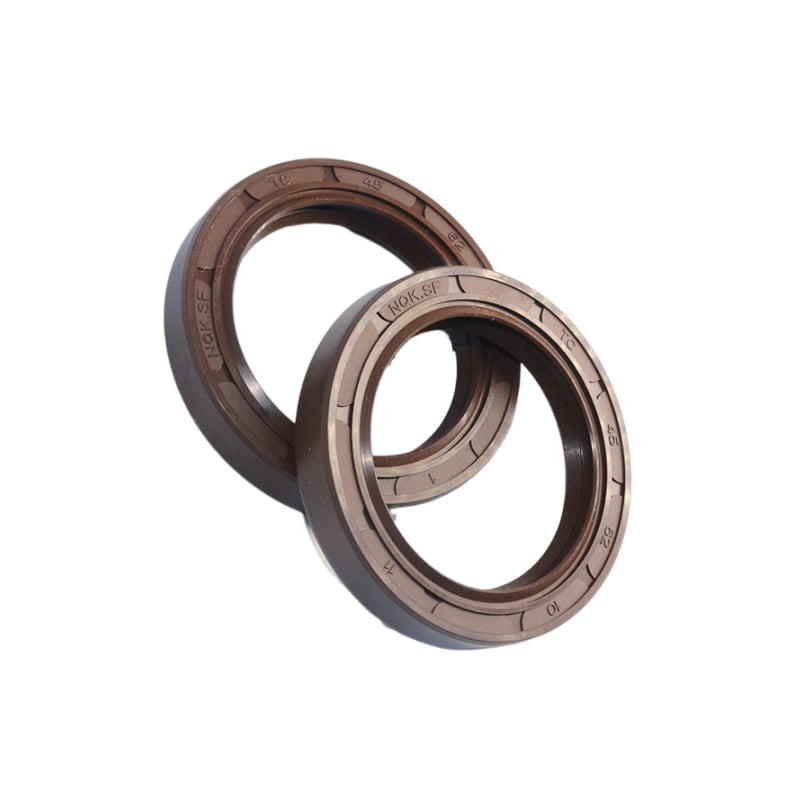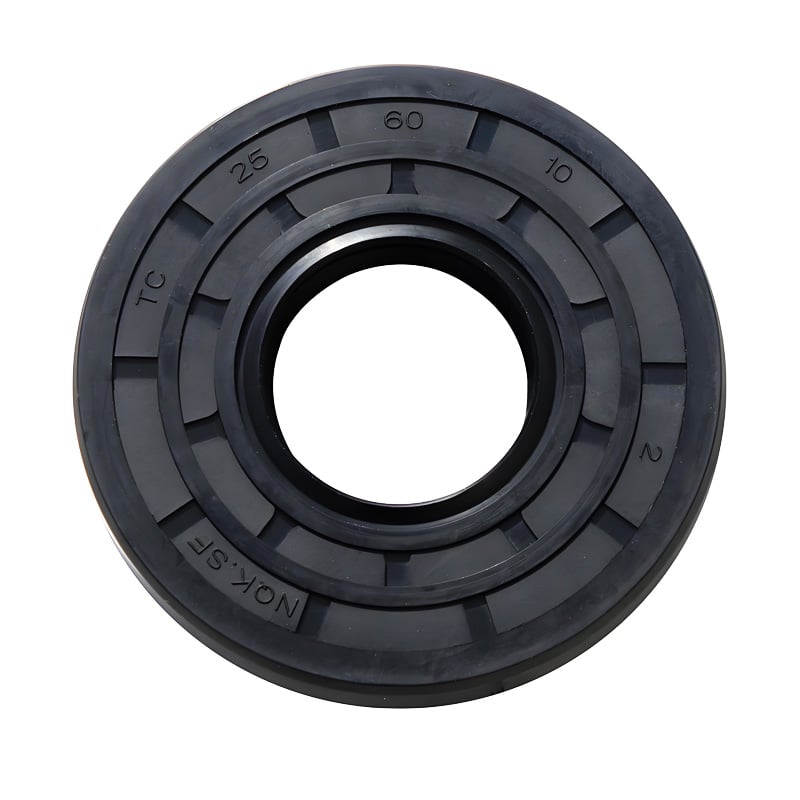
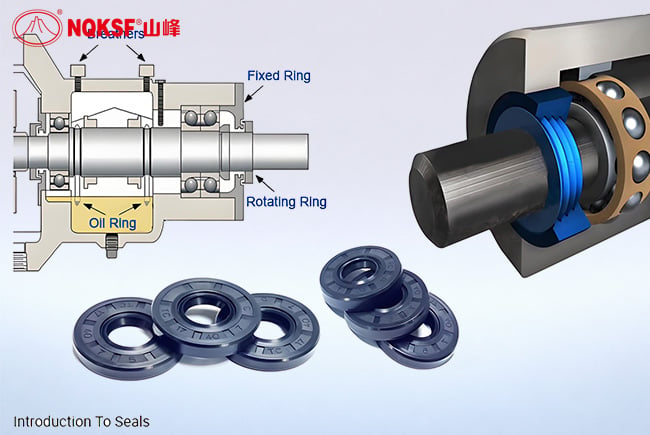
När ingenjörer diskuterar oljesägel val, fokuseras uppmärksamheten vanligtvis på själva tätningen: material, mått, profil, fjäder och temperaturklass. Men i en roterande applikation är axeln lika viktig eftersom tätläppen måste löpa kontinuerligt mot dess yta.
En lämplig oljetätning kan inte kompensera obegränsat för en skadad eller dåligt förberedd axel.
Läppen och axeln fungerar som ett enda gränssnitt
En roterande oljetätning skapar inte en tätning enbart genom att sitta runt en axel. Elastomerläppen upprätthåller kontrollerad kontakt med den roterande axeln och skapar därmed tätgränssnittet.
Tätläppen och axelytan utgör ett av de viktigaste funktionella områdena för en radiell tätning.
Detta förklarar varför axelns skick har en direkt inverkan på friktion, slitage, värmeutveckling och läckage.
Om axelytan är olämplig kan tätningsringen slitas snabbare även om själva tätningsringen är korrekt tillverkad.
Slitagefåror kan orsaka upprepat läckage
Ett vanligt problem uppstår när en gammal oljetätningsring har fungerat på samma axelposition under en lång period.
Kontinuerlig kontakt kan skapa en synlig slitagebana eller fåra. Om en ny tätningsring monteras exakt på samma plats kan dess läpp hamna i den befintliga fåran. Den nya tätningsringen arbetar då mot en yta som redan har förändrats av den tidigare tätningsringen.
Ytfinish handlar inte om ’ju slätare, desto bättre’
Det är frestande att anta att en mycket slät axel automatiskt är bättre för en oljetätningsring. I verkligheten måste axelytan vara lämplig för det specifika tätningssystemet.
Ytstruktur påverkar interaktionen mellan läppen och axeln, inklusive smörjmedelsretention och friktion. En yta som är felaktigt bearbetad, skadad eller har en ogynnsam ledning kan störa den avsedda tätningsfunktionen.
Därför bör axelberedning följa kraven för den specifika tätningskonstruktionen snarare än att bygga på en allmän regel som till exempel "polera den så slät som möjligt".
Hastighet ändrar de termiska förhållandena
Axeln gör mer än att bara ge en yta för läppen. Den bestämmer också hur snabbt kontaktområdet rör sig.
När rotationshastigheten ökar kan friktionsvärmen vid tätningsgränsytan öka. Den resulterande temperaturen påverkas av axeldiameter, hastighet, smörjmedel, läppbelastning och tätningskonstruktion.
Sambandet mellan rotationshastighet, friktionsmoment och temperaturstegring vid kontakten mellan tätningsläpp och motyta.
Detta är anledningen till att en tätning som fungerar väl vid måttlig hastighet inte automatiskt kan antas fungera likadant vid betydligt högre hastighet.
Vad ska kontrolleras vid underhåll?
När en roterande oljetätning byts ut bör axeln inspekteras innan den nya tätningen monteras.
Sök efter en synlig slitagegroov, repor, korrosion, spån eller skador runt nyckelfästen och kuggar. Axeln bör också kontrolleras för för stor runout eller rörelse som kan hindra läppen från att bibehålla konstant kontakt.
Om axeln är kraftigt sliten kan det vara otillräckligt att endast byta oljetätningen; det löser inte nödvändigtvis den underliggande orsaken. Det rekommenderas att repara eller byta ut en allvarligt sliten tätningssida istället for att helt enkelt montera en ny tätning över en djup groov.
Tätningen utgör bara hälften av tätningssystemet
Bra roterande tätning beror på samspel mellan tätningen och dess motyta.
För NQKSF och andra tillverkare av oljetätningar är detta anledningen till att produktval bör ta hänsyn till axeldiameter, husmått, material, hastighet, temperatur, smörjmedel och axelns skick samtidigt. En tekniskt korrekt tätning som monteras på en olämplig axel kan ändå ge ett otillfredsställande resultat.
När läckage uppstår upprepade gånger efter utbyte av tätning kan en undersökning av axeln ibland avslöja problemet – ett problem som själva tätningen inte kan förklara.
 Senaste nytt
ShanFeng Special Rubber Products Co., Ltd., verksam under varumärket NQKSF sedan 1990, är en global ledare inom mäklarindustrin.
Copyright © 2026 ShanFeng Special Rubber Products Co., Ltd. All rights reserved. Integritetspolicy
 EN