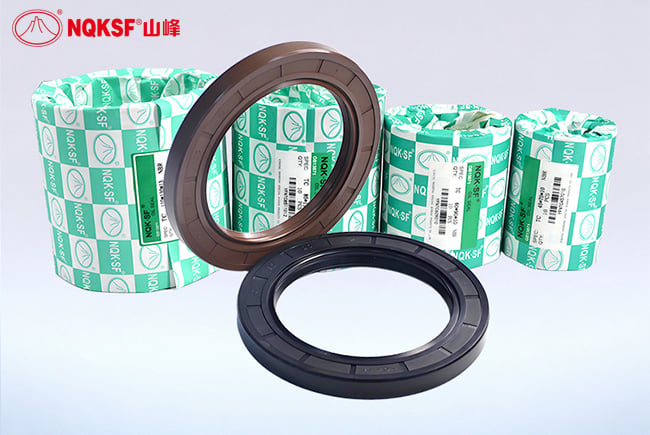
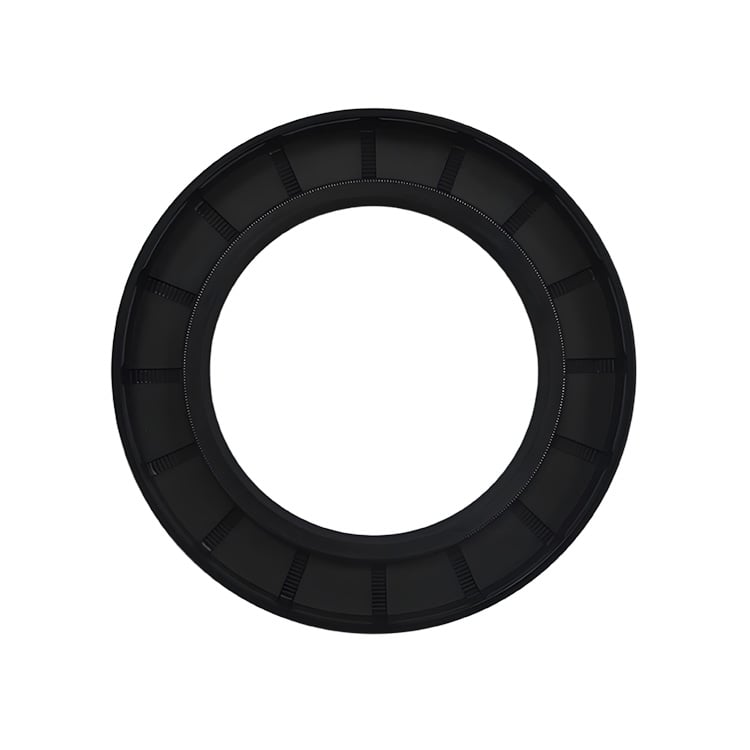
Когда бригады технического обслуживания исследуют преждевременные масляная печать сбои, они зачастую сосредотачиваются непосредственно на самой уплотнительной манжете. На самом деле многие сбои происходят из-за методов монтажа, которые повреждают манжету ещё до начала эксплуатации оборудования.
Ирония заключается в том, что манжета может покинуть завод в идеальном состоянии, но уже в первые минуты на производственной площадке быть повреждённой.
Одна из наиболее распространённых ошибок возникает при сборке на валы, имеющие острые кромки, шлицы, шпоночные пазы или резьбу. По мере того как манжета устанавливается на место, уплотнительная кромка может поцарапаться или порезаться. Повреждение может быть настолько незначительным, что его невозможно заметить при монтаже, однако, как только оборудование достигает рабочей скорости, начинается утечка.
Ещё одна частая проблема — неправильное приложение силы при установке. Масляные уплотнения предназначены для равномерного запрессовывания в свои посадочные гнёзда. Если монтажники используют бойки, отвёртки или неравномерные удары молотка, уплотнение может войти под углом. Даже незначительная деформация способна изменить давление контакта кромки по окружности вала.
Смазка — ещё один часто упускаемый из виду момент. Некоторые монтажники устанавливают сухое уплотнение непосредственно на сухой вал, полагая, что смазка оборудования устранит проблему после пуска. К сожалению, наибольшее трение зачастую возникает именно в первые моменты работы. Без начальной смазки уплотнительная кромка может испытать излишний износ до формирования стабильной смазочной плёнки.
Загрязнение также может стать проблемой до ввода оборудования в эксплуатацию. Мелкие металлические стружки, абразивная пыль или производственные отходы, застрявшие в области уплотнения, могут повредить кромку во время первого цикла вращения. В результате уплотнение обвиняют в утечке, хотя истинная причина возникла ещё на этапе сборки.
Возможно, самой дорогостоящей ошибкой является спешка при монтаже. Масляные уплотнения — относительно недорогие компоненты, однако системы, которые они защищают, зачастую таковыми не являются. Несколько минут, потраченных на проверку поверхности вала, подтверждение соосности и использование соответствующих инструментов для монтажа, позволяют избежать часов простоев в дальнейшем.
Успешный монтаж определяется не силой, а контролем. Большинство преждевременных отказов уплотнений связано с моментом, когда что-то было упущено, выполнено поспешно или сочтено незначительным.
ShanFeng Special Rubber Products Co., Ltd., работающая под брендом NQKSF с 1990 года, является глобальным лидером в области уплотнительной промышленности.
Copyright © 2026 ShanFeng Special Rubber Products Co., Ltd. All rights reserved. ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ
 EN
 Свежие новости