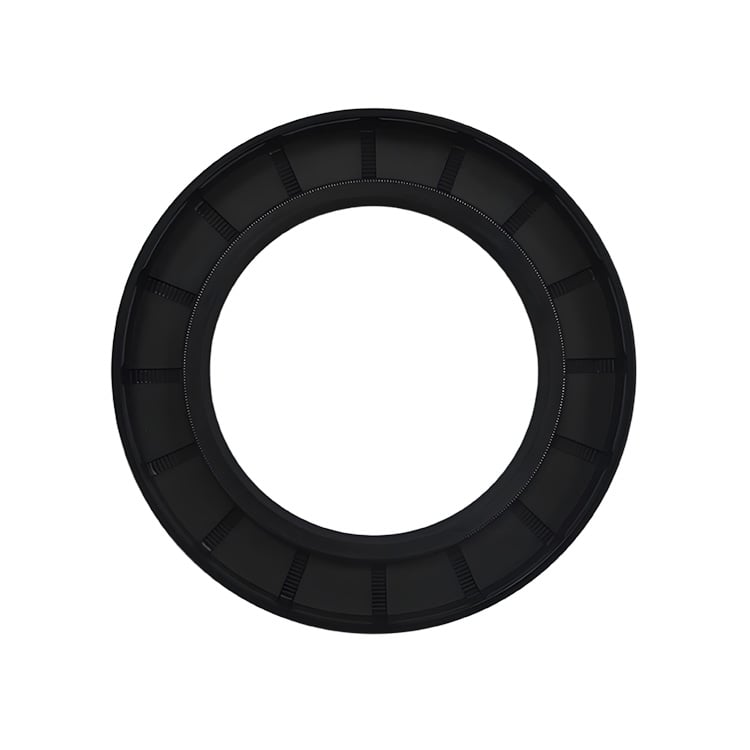
عندما يحقق فرق الصيانة في حالات الفشل المبكر ختم الزيت فإنها غالبًا ما تركز على الختم نفسه. وفي الواقع، تحدث العديد من حالات الفشل بسبب ممارسات التركيب التي تُلحق الضرر بالختم حتى قبل أن تبدأ الآلة بالعمل.
والمفارقة هي أن الختم قد يغادر المصنع في حالةٍ مثالية ثم يتعرض للتلف خلال أول دقائق قليلة له في ورشة العمل.
واحدٌ من أكثر الأخطاء شيوعًا يحدث أثناء التجميع على المحاور التي تحتوي على حواف حادة أو أسنان أو تجاويف مفتاحية أو خيوط. وعند دفع الحشية إلى موضعها، قد تتخدش أو تُقطَع شفة الختم. وقد يكون الضرر صغيرًا جدًّا بحيث لا يُلاحَظ أثناء التركيب، لكن بمجرد أن تصل المعدّة إلى سرعة التشغيل، تبدأ التسربات.
وثمة مشكلةٌ شائعةٌ أخرى تتعلّق بتطبيق القوة بشكل غير صحيح أثناء التركيب. فحشيات الزيت مصمَّمة لتُضغط بشكل متساوٍ في مواضعها داخل الهيكل. وعندما يستخدم العاملون أدوات مثل المثاقب أو مفكات البراغي أو ضربات المطرقة غير المنتظمة، فقد تدخل الحشية بزاوية. وحتى أصغر تشوهٍ قد يغيّر ضغط التلامس الذي تمارسه الشفة على محيط المحور.
التزييت هو تفصيلٌ آخر يُهمَل غالبًا. فبعض المُركِّبين يضعون ختمًا جافًّا مباشرةً على عمودٍ جافٍّ، ظانِّين أن زيت التشغيل سيحلُّ المشكلة بعد بدء التشغيل. لكن لحظات التشغيل الأولى تكون عادةً هي الأشد احتكاكًا. وبغياب التزييت الأولي، قد تتعرَّض شفة الختم إلى تآكلٍ غير ضروريٍّ قبل أن يتكون فيلم زيتٍ مستقرٍّ.
قد تصبح التلوُّثُ مشكلةً أيضًا قبل دخول المعدَّة الخدمة. فرقائق المعدن الصغيرة أو الغبار الكاشط أو فضلات ورشة العمل المحبوسة حول منطقة الختم قد تُتلف الشفة أثناء أول دورة دوران. ثم يُحمَل الختم مسؤولية التسرب، رغم أن السبب الحقيقي نشأ أثناء التركيب.
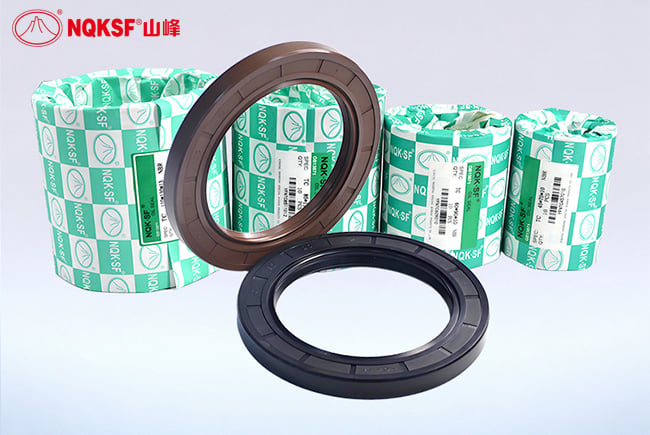
وربما يكون أخطر خطأٍ ماليًّا هو التعجُّل في عملية التركيب. فخواتم الزيت مكوِّناتٌ رخيصة نسبيًّا، لكن الأنظمة التي تحميها غالبًا ما لا تكون كذلك. وبعض الدقائق التي تقضى في فحص أسطح العمود والتأكد من المحاذاة واستخدام أدوات التركيب المناسبة يمكن أن تمنع ساعاتٍ عديدةً من توقُّف التشغيل لاحقًا.
التركيب الناجح لا يعتمد على القوة. بل يعتمد على التحكم. ويمكن تتبُّع معظم حالات فشل الختم المبكرة إلى لحظةٍ ما تم فيها إهمال أمرٍ ما، أو الاستعجال في تنفيذه، أو افتراض أنَّه غير مهم.
 أخبار عاجلة
شركة ShanFeng Special Rubber Products Co., Ltd., تعمل تحت العلامة التجارية NQKSF منذ عام 1990، هي رائدة عالمية في صناعة الختم.
Copyright © 2026 ShanFeng Special Rubber Products Co., Ltd. All rights reserved. سياسة الخصوصية
 EN