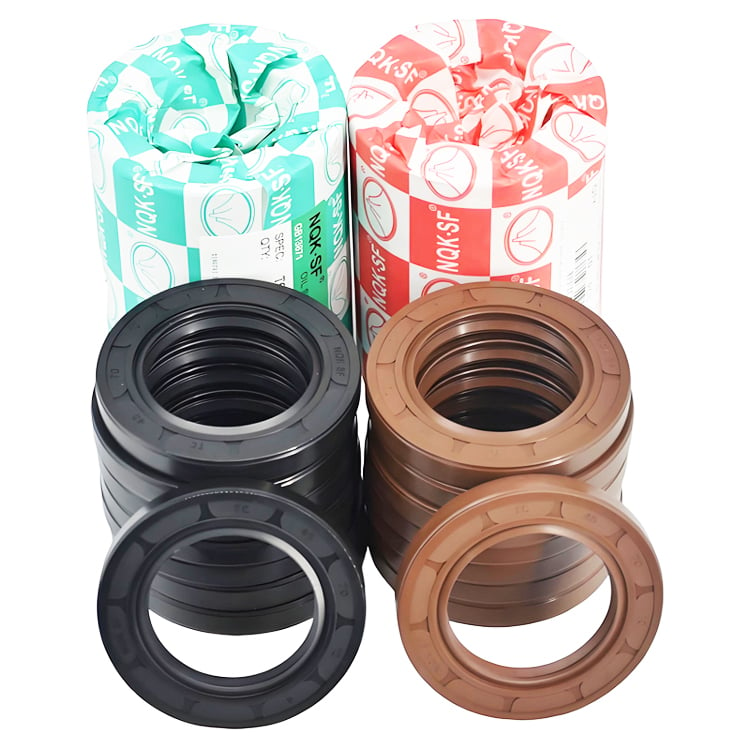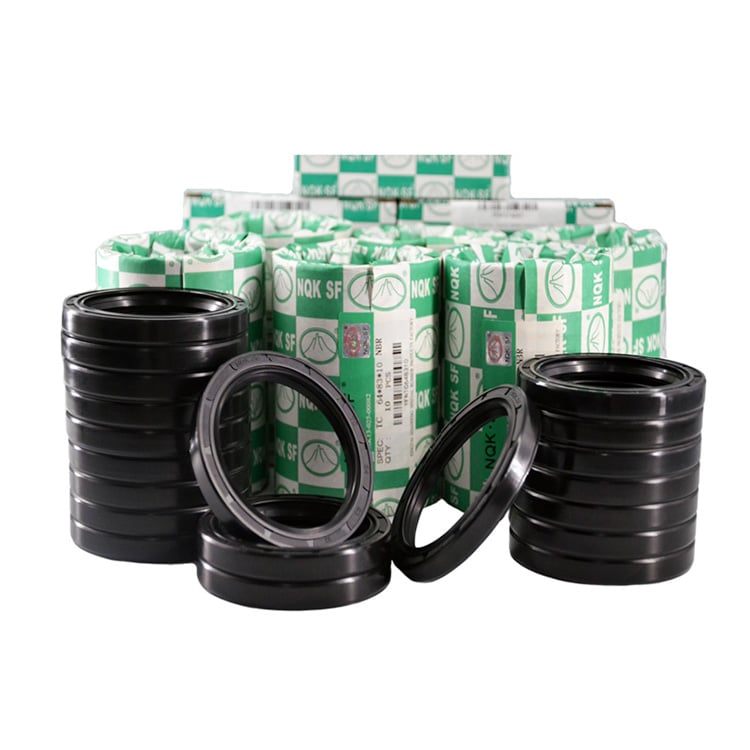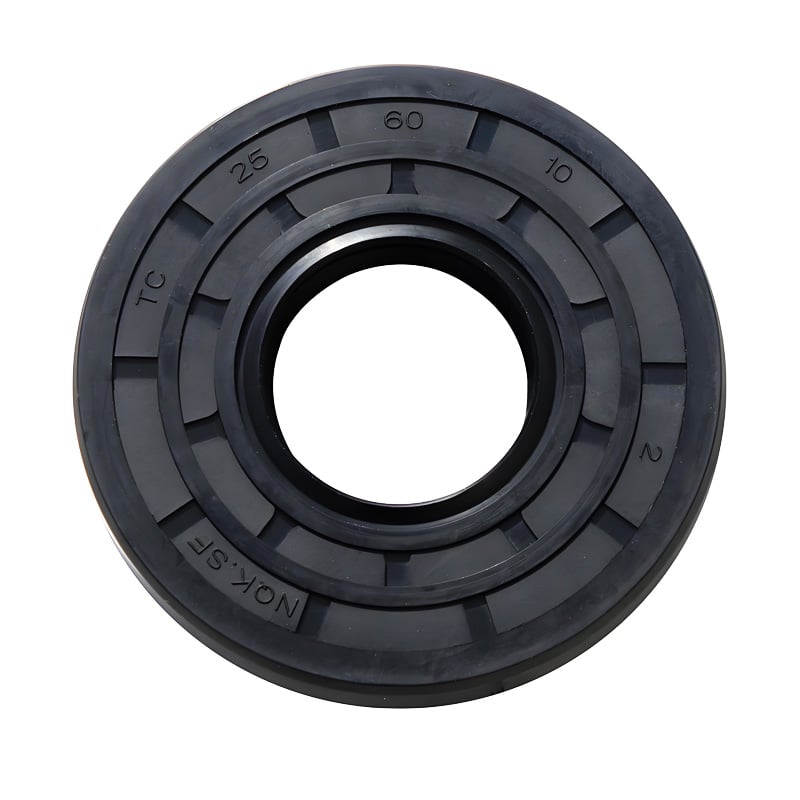
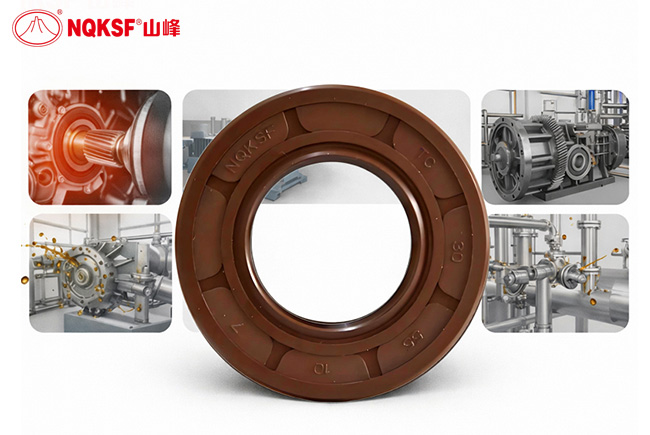
Alarkən yüksək temperaturda yağ mühürü , ilk yoxlanılmalı şey elan olunan temperatur reytinqi deyil. Əslində əhəmiyyətli olan, möhür materialının və dizaynının istilik, yağlayıcı, valın fırlanma sürəti, təzyiq və iş vaxtı kimi faktorların real birləşməsini idarə edə bilməsidir. Möhürün sənədə uyğun temperatur aralığı ola bilər, lakin digər tətbiq şərtləri nəzərə alınmadıqda erkən pozulma baş verə bilər.
Temperatur əvvəlcə möhürləmə mövqeyində qiymətləndirilməlidir. Maşın daxilindəki temperatur və yağ möhürü ətrafındakı temperatur həmişə eyni olmur. Fırlanan val sürtünmə səbəbilə xüsusilə yüksək sürətlərdə möhür dodağında əlavə istilik yarada bilər. Davamlı işləmə, pis yağlama, valın eksentrikliyi və ya uyğun olmayan səth şəraiti bu yerli istiliyi daha da artırır.
Buna görə də materialın seçilməsi qərarın vacib hissəsidir. Ümumi neft və yağ möhürləməsi üçün orta temperatur şəraitində adətən NBR istifadə olunur. Tətbiq yüksək temperaturu nəzərdə tutursa və neft, yanacaq və ya digər tələbkar mayelərə qarşı yaxşı müqavimət tələb edirsə, tez-tez FKM seçilməlidir. Digər materiallar, məsələn ACM və ya PTFE, xüsusi yüksək temperatur tətbiqlərində nəzərdə tutula bilər. Doğru seçim yalnız temperatur deyil, tam iş şəraiti əsasında müəyyən olunur.
Sifariş veriləndən əvvəl yağlayıcı da müəyyənləşdirilməlidir. Müxtəlif mühərrik yağları, sürət qutusu yağları, hidravlik mayeləri, yanacaqlar və sintetik yağlayıcılar elastomerlərlə fərqli şəkildə qarşılıqlı təsir edə bilər. Möhür gözlənilən xidmət müddəti boyu faktiki mühitlə uyğun qalmalıdır. Bir növ yağla yaxşı işləyən bir material başqa bir maye ilə eyni dərəcədə yaxşı işləyəcəyi avtomatik olaraq güman edilməməlidir.
Mil çürəyi sürüşmə sürəti də nəzərdən qaçılan faktorlardan biridir. Sıxlıq dodağı mil üzərində davamlı hərəkət edir, buna görə sürət sürtünməni, istilik yaranmasını və aşınmanı təsirləndirir. Mil sürəti nə qədər yüksək olarsa, dodaq konstruksiyası, yağlama, mil səthi keyfiyyəti və material seçimi bir o qədər vacib olur. Tələbkar yüksək sürətli tətbiqlər üçün adi rezin yağ sıxlığı dodağı həmişə ən uyğun konstruksiya olmaya bilər.
Quraşdırma şəraiti də yoxlanılmalıdır. Kəskin mil kənarı, zədələnmiş sıxlıq dodağı, düzgün olmayan basma quraşdırma, kirli korpus və ya artıq mil hərəkəti sıxlıq materialının uyğun olması halında belə sızıntıya səbəb ola bilər. Buna görə də mil və korpusu yoxlamadan sıxlıq dodağını dəyişmək bəzən təkrarlanan sızıntılara səbəb ola bilər.
Sıxlama məhsulları istehsalçısına təqdim edilən ən faydalı məlumatlar alıcılıq komandaları üçün millin diametri, fırlanma sürəti, iş temperaturu, yağlayıcı növü, təzyiq, milin vəziyyəti və ətraf mühitdir. Bu məlumatlarla təchizatçı, kataloq ölçüsünü sadəcə uyğunlaşdırmaqdan çox, faktiki iş şəraitinə əsaslanaraq sıxlama məhsulu tövsiyə edə bilər.
Qısaca desək, yüksək temperaturda işləyən yağ sıxlaması almaq ən yüksək temperatur dəyərinə malik materialı seçmək deyil. Bu, avadanlığın real iş şəraitində sabit qala biləcək material, sıxlama dizaynı və ölçülərin birləşməsini tapmaq deməkdir.
 Son xəbərlər
1990-cı ildən NQKSF brendi altında faaliyyət göstərən ShanFeng Special Rubber Products Co., Ltd., qapilmiş işlər sahəsində dünya lideridir.
Copyright © 2026 ShanFeng Special Rubber Products Co., Ltd. All rights reserved. Gizlilik Siyasəti
 EN